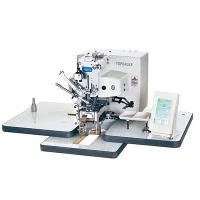

니트 원단을 가공하여 원단이 매우 부드럽습니다. 5실 오버록 재봉기로 재봉할 때 기계의 "땀 건너뛰기" 및 "실 걸림" 현상이 자주 발생합니다.
이 실패의 6가지 핵심 포인트를 분석하여 그 처리 방법이 독자의 문제를 해결할 수 있기를 바랍니다.
의류제조업체에서는 일반 4실 오버록 재봉틀이 편직물을 가공하고,5실 오버록 재봉틀가공 직물. 그러나 시대의 발전과 함께 의류 생산의 기술 요구 사항도 변경되었습니다. 편직물을 가공하기 위해서는 5실 오버록 기계를 사용해야 하며, 직물은 매우 부드러우며 재봉 작업 중에 기계의 "땀 건너뛰기" 및 "실 걸림" 현상이 자주 발생합니다.
◆포인트 1 : 사슬뜨기 루퍼와 5실 오버록 재봉틀 바늘 사이의 거리
정상적인 상황에서 5중 체인 스티치 루퍼와 미싱 바늘 사이의 거리는 1.6mm에서 1.8mm 사이입니다. 그러나 니트 원단을 가공할 때 원단이 매우 부드럽기 때문에 원단이 바늘로 위아래로 움직이며 루프를 시작하기가 쉽지 않습니다. , 특히 바늘을 건너 뛰는 경향이 있습니다. 따라서 우리는 편물을 가공할 때 5실 체인 스티치 루퍼와 오버록 재봉틀의 바늘 사이의 거리를 2.0mm에서 2.2mm로 조정해야 합니다. 거리가 너무 크면 기계가 비어 있을 때 기계가 체인 라인을 형성하지 않습니다. ; 거리가 너무 좁으면 스티치가 건너뛰기 때문에 체인스티치 루퍼와 미싱 바늘 사이의 거리를 적절하게 조정해야 합니다.

◆포인트 2 : 사슬뜨기 루퍼의 전후진 동작
편물을 만들 때 루퍼의 전후진 움직임이 너무 크다. 바늘을 내리면 5실 루프에 바늘이 삽입되지 않고 스티치가 건너뜁니다. 따라서 체인 스티치 루퍼, 즉 루퍼 훅의 전후 위치를 조정해야 합니다. 실을 끼울 때 바늘과 바늘 사이의 간격은 0.01mm입니다. 바늘이 돌아온 후 루퍼 뒤쪽에 삽입됩니다. 바늘과 루퍼 사이의 간격이 작아야 합니다.
조정할 때 노루발 리프터 막대 옆의 덮개를 열 수 있으며 중간에 나사가 있음을 알 수 있습니다. 내측 육각 드라이버로 나사를 풀고 체인스티치 루퍼의 전후 이동을 조절하는 커넥팅로드를 위로 이동시켜 체인 스티치가 있는 루퍼의 전후 이동이 작아지게 한 다음 체인스티치 루퍼가 나사를 조일 수 있습니다.
◆포인트 3 : 체인스티치 루퍼와 미싱바늘의 틈
5실 체인스티치 루퍼와 루퍼 사이의 정상적인 간격은5실 오버록 재봉틀바늘은 {{0}}.05mm와 0.1mm 사이이지만 편물을 만들 때 바늘 실 루프가 형성되기 쉽지 않으므로 체인 스티치 루퍼와 미싱 바늘을 분리합니다. 평면 간격은 0로 조정됩니다. 간격을 0로 조정하면 조인트를 두껍게 만들 때 바늘이 부러지기 쉽습니다. 이때 바늘가드를 조정해야 한다. 즉 체인스티치 루퍼의 끝을 바늘 중심으로 돌려 루퍼와 바늘 사이의 평면 간격이 0이 되도록 한다. 가드 바늘과 기계 바늘 끝도 0입니다.