
현재 시장에는 소규모 가공 공장이 많이 있으며 하나는 비용 절감이고 다른 하나는 기술 인력 부족입니다.
따라서 대부분의 가공 공장에는 기술자 한 명과 시간제 유지 보수가 있습니다. 일상 생활에서 작은 문제가 발생하는 것은 불가피하지만 기술자는 대응할 시간이 없습니다.
그러나 평재봉기는 정상적인 사용에서 바늘 건너뛰기 및 실 끊어짐과 같은 작은 문제가 있습니다. 다음으로 매일 바늘 건너 뛰기에서 평면 기계의 조정 방법을 간략하게 소개합니다.

바늘대 높낮이 위치
일반적으로 공장에서 중후물용 평재봉기에서 사용하는 바늘 모델은 DBX1, 후물용은 DPX5이다. 이때 바늘대 높이 조정 상태는 바늘대 눈금을 기준으로,
예를 들어 빨간색 원에서 아래에서 위로 세 번째 눈금선은 바늘대 슬리브의 바닥과 같은 높이입니다.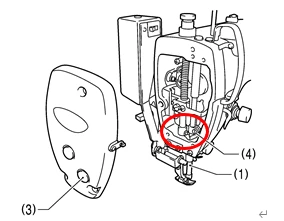
바늘대 높이 조절!
왼쪽 패널을 열고 빨간 나사(4)로 바늘대 위아래와 높이를 조정합니다.
바늘과 회전 훅 타이밍(실 훅 시간 조정)
|
|
|
|


기계 핸들을 돌려 바늘대가 가장 낮은 지점에서 위로 올라가고 바늘대의 두 번째 눈금선이 아래에서 위로 바늘대 슬리브와 같은 높이가 되도록 합니다(그림 1 참조). 이때, 로터리 훅팁을 바늘 중심선에 정렬(그림 2와 같이)하고,
빨간색 원에서 두 개의 나사로 조정합니다(그림 3).

바늘과 회전 후크 사이의 간격
5번 나사를 풀고 바늘과 좌우 회전 가마 끝 사이의 간격을 조정(간격 0-0.05mm)한 다음 5번 나사를 조입니다.